-
-
温州中环智能机械有限公司
- 服务热线:
13566225691


热门搜索:
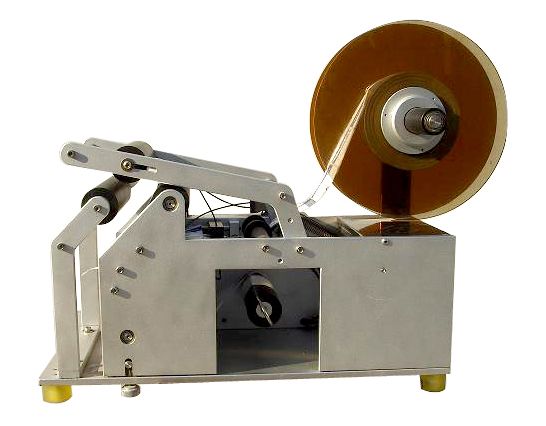

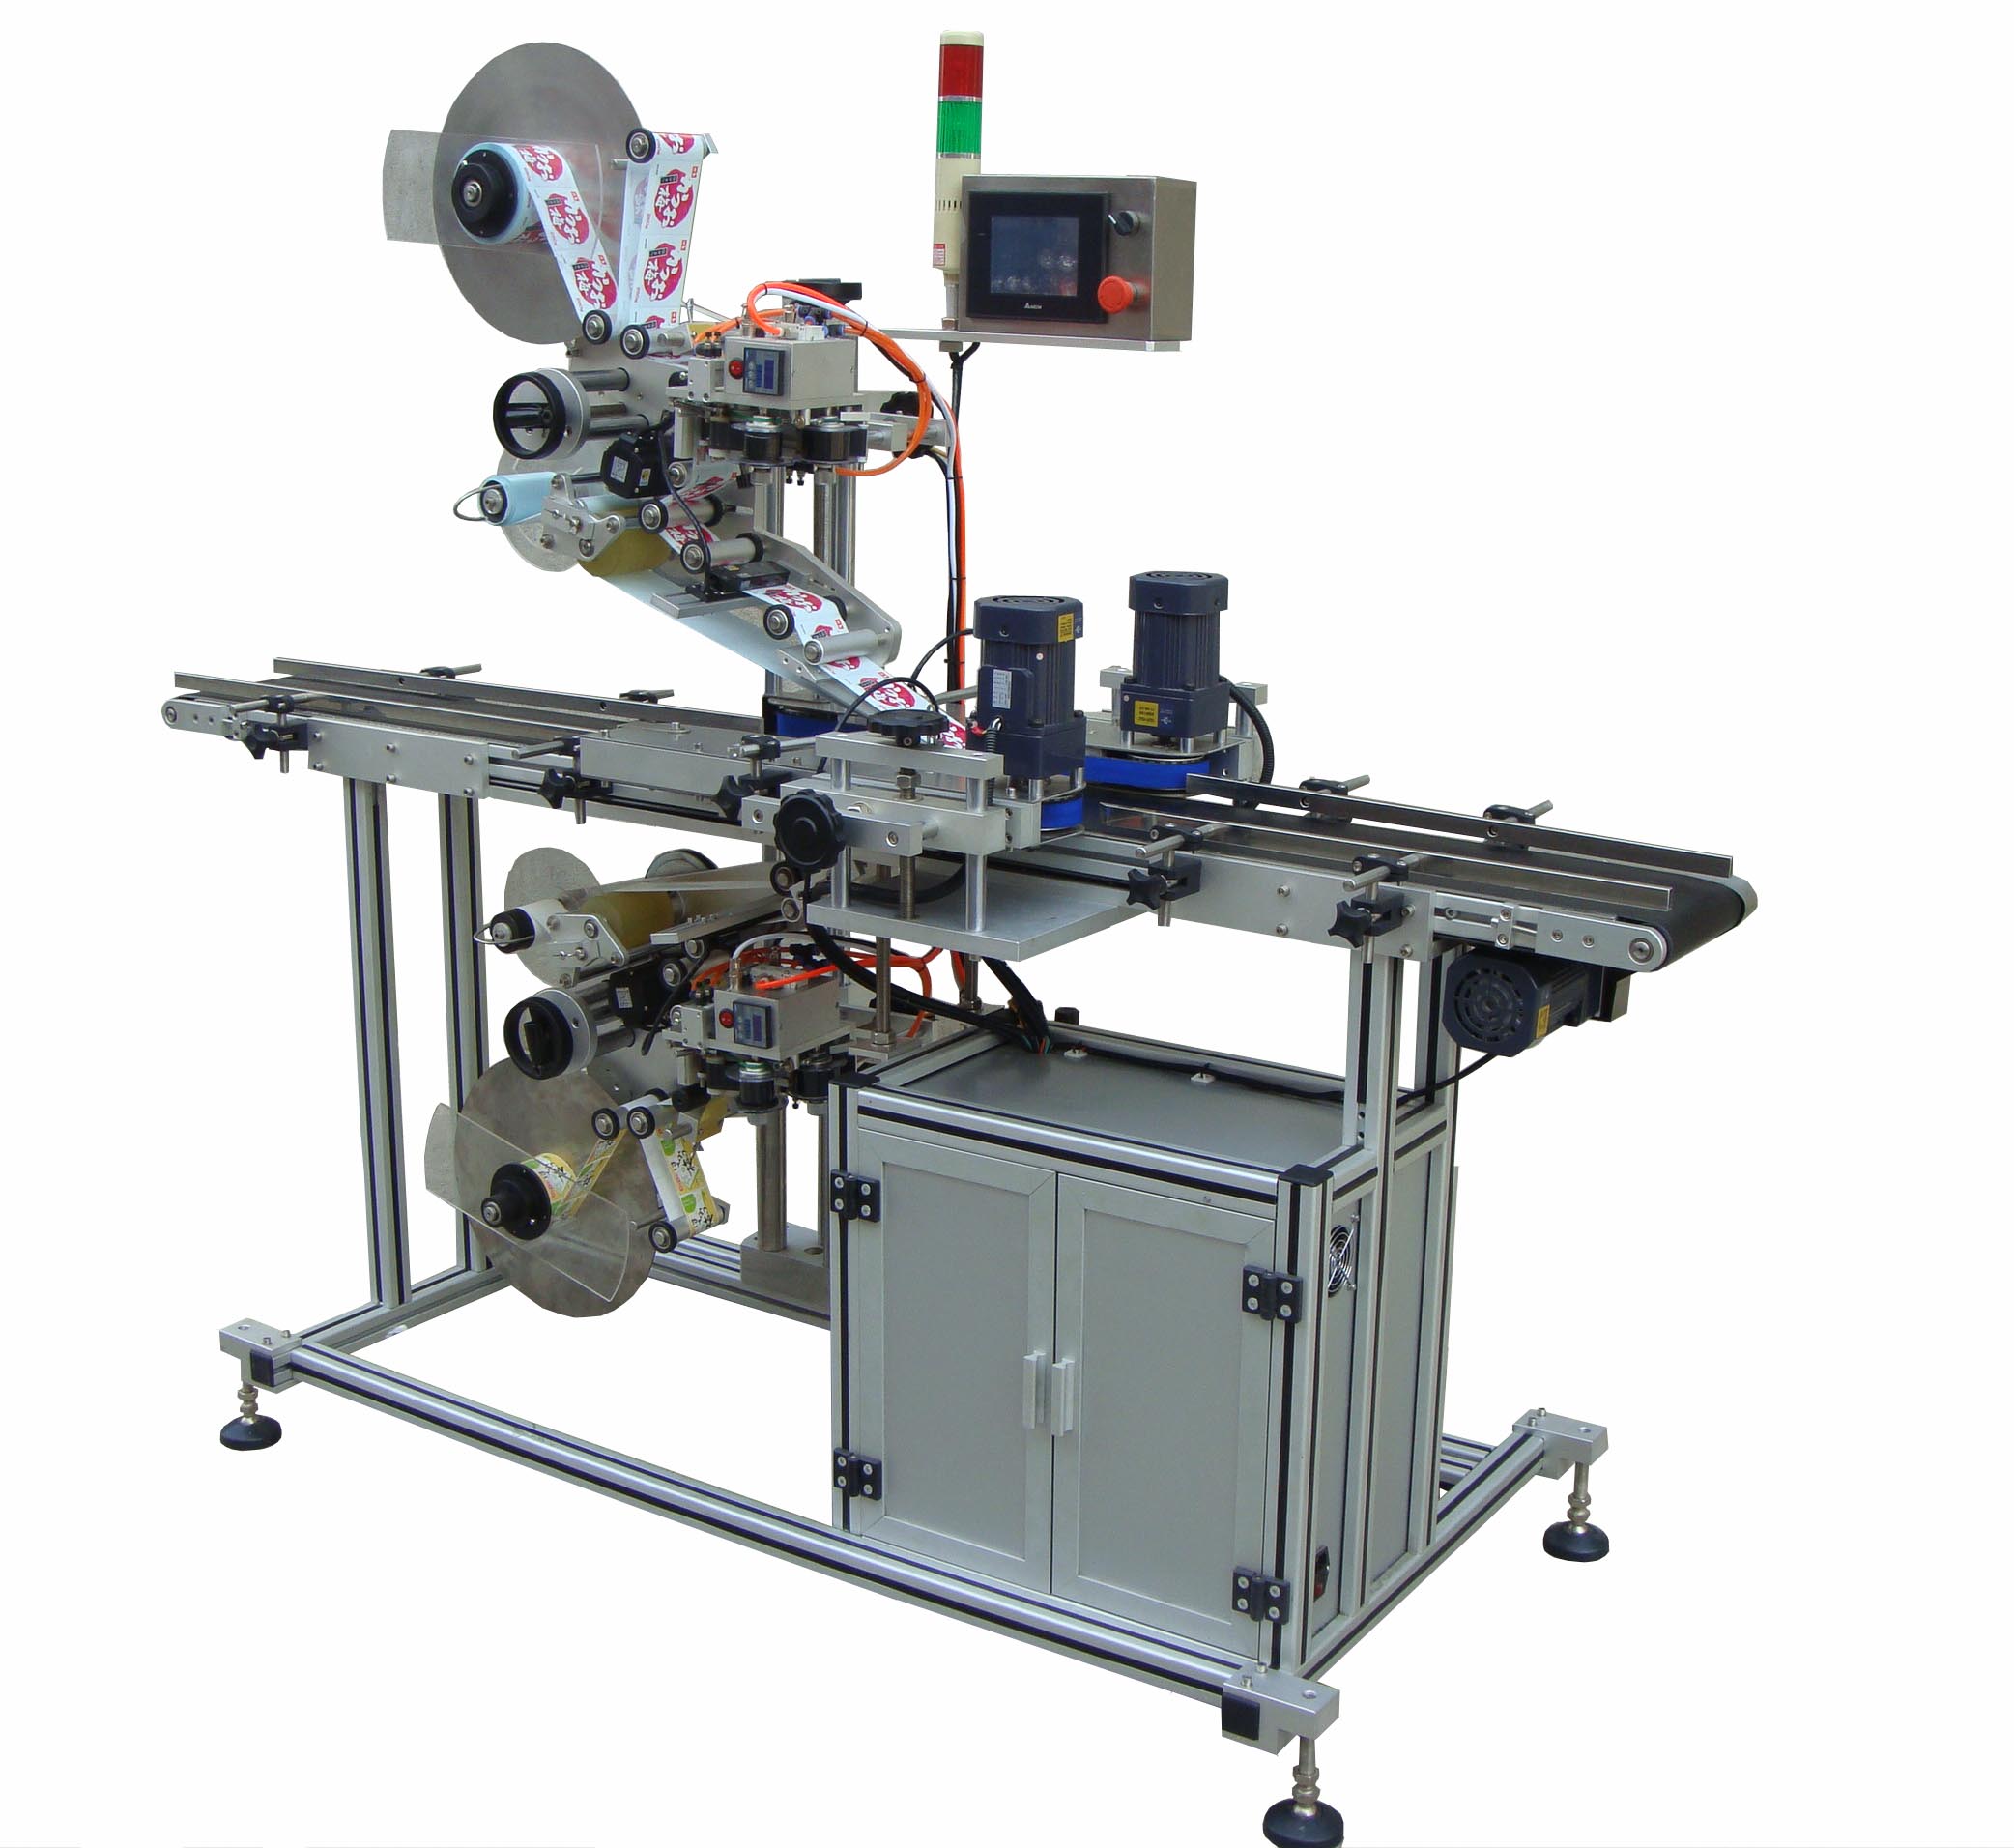
供标装置。供标装置是指在贴标过程中,能将标签纸按一定的工艺要求进行供送的装置。它通常由标仓和推标装置所组成,其中标仓是贮存标签的装置,也称标盒。它可根据要求设计成固定的或摆动的,其结构形式有框架式和盒式两种,盒式标仓用的较多。它主要由一块底板和两块侧板组成,两侧板间距可调,以适应标签的尺寸变化,调整一般采用螺旋装置,标仓前端两侧设有挡标爪,有针形、爪形或梳齿形等不同结构形式,其作用是防止标签从标仓中掉落,同时在取标过程中又可把标签逐张分开。标仓中设有推标装置,使前方的标签取走后能不断补充。常见的供标装置有图所示的几种形式。图7-为滑车式,标盒设计成倾斜的,推标时,倾斜角和滑车的重量决定了对标签叠层的推动力。图7-lb为重锤式,标盒是水平的,推标压力决定重锤重量,补充标签时需停机,多适用于立式贴标机。图7-lc为杠杆式,其标盒竖立从**面供标,供标力决定于平衡重锤的大小,随着标纸的减少,推标盘自动上升。它适用于卧式贴标机,结构简单,生产率高,但补充标签需停机。图7-ld为弹簧式,推标压力为弹簧的弹力,它是变化的,当标签叠层较厚时,压力就大,反之则小。弹簧可采用盘形弹簧,补充标签时也需停机,适用于立式贴标机
三个阶段
一、从20世纪80年代末到1994年为阶段。这个阶段主要是引进、仿制国外已淘汰的功能不全的贴标机。当时几个贴标机生产厂家只能生产贴二标(颈、身标)的贴标机,由于国产设备在功能、性能、外观和贴标质量方面与进口设备相比差距太悬殊,这个时期进口贴标机在中国市场上占主导地位,绝大部分厂家还是选择进口贴标机。
二、从1995年至2001年为*二阶段。这个阶段是中国贴标机生产的提升阶段。一是贴标速度的提升,从24,000瓶/时提升到33,000瓶/时,二是贴标机功能的提升,从贴二标(颈、身标)提升到贴四标,即同时可贴头、颈、身、背标。
三、从2002年至今为*三阶段。这个阶段是中国贴标机技术成熟阶段,是中国贴标机历史上的一个重大转折点。这四年,国产贴标机的生产企业在互相竞争的同时,也形成了与国外贴标机生产企业竞争的态势,在竞争中提高、在提高中发展、在发展中创新,在创新中壮大,逐步完成了一个“质”的飞跃。
技术参数
适用产品范围: 外径 Φ12 ~ Φ 100 高度 30 ~ 200
适用标签范围: 高 15 ~ 100 长 20 ~ 300
生产能力: 100 ~ 150 瓶 / 分钟
· 全铝件制作,美观轻便;
· 可根据客户灵活设计,量身订做;
· 低成本,高效率;
· 若使用透明标签需加装透明标签电眼选项


