-
-
温州中环智能机械有限公司
- 服务热线:
13566225691


热门搜索:


压刷装置
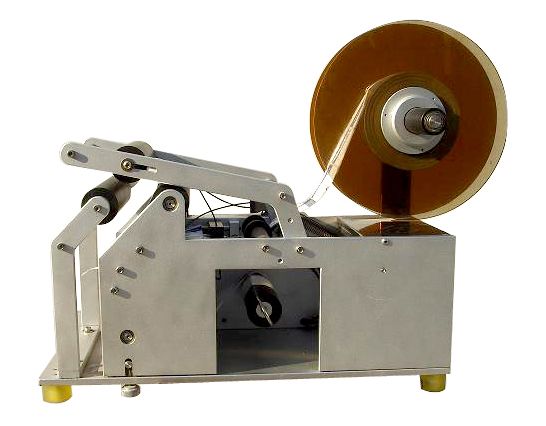
(1)标刷的中心对正标签并且两边对称;
(2)标刷垂直于容器表面;
(3)压刷横扫容器的重叠间隙为:单个压刷为10~15,组合压刷为5~10;
(4)清洗刷距离海绵的位置为1~2。
如果成品标签复卷过紧就会造成不干胶中的粘胶剂被挤出导致渗胶,渗出的胶水会粘在底纸的背面使整卷标签不容易松开。这种情况在夏季尤为明显。如果标签比较窄底纸在单位面积上的抗拉强度就不会太大。自动贴标机在贴标过程中是有一定的张力的。当有渗胶现象的一卷标签被用来做自动贴标的时候,在贴标过程中很可能出现揭去标签的底纸在贴标机张力和来自卷身内部的张力的作用下被拉断造成贴标断带。这种情况造成的贴标断带,由于是拉力拉断所以底纸断裂无规律,但是断裂面比较齐。
B2000
* 自动正贴标签机,用于平面和椭圆形包装;
* 适用物体厚度≤120毫米,高度40-400毫米;
* 产量:0-300件/分钟;
* 可配D-1打码机
贴标中要达到视觉效果。其中就是避免贴标中的翘标现象。在管子未灌装之前贴标,贴好以后再进行灌装封尾,而在封尾过程中的加热对标签的考验尤其严峻,标签距离底端越近,翘标的可能性就越大。实际应用中几乎每个厂家都有类似问题,解决的办法也多种多样:
(一)、增加标签的粘度,尽量使标签粘贴牢固。要达到这个效果,需从以下几个方面加以考虑:
①提高被贴软管的表面质量。大部分的产品表面过有光油,会增加贴标的困难,内容物的渗出,管壁的微孔等等都会造成标签的翘起,如何避免此类问题的发生, 应该是大家要考虑的一个比较重要的问题。
②在贴标过程中控制标签的贴标压力。
③控制贴标过程中的温度。增加贴标温度,会改善贴标效果,因为随温度的升高,物体内部物质的活性会增加,标签才更容易与管身融合。
(二)、尽量采用柔软的标签材料,良好的标签延展性对翘标也会有很大改善。
(三)、改变标签的形状。
将标签的底端做成弧形, 尽量避开封尾变形区。当然圆弧不可以开的太深, 否则由于标签本身的问题容易引起褶皱, 增加不必要的麻烦。对于异型封尾则要求标签的形状要做相应改变, 这样不但可以避免翘标还可以增加美感。
(四)、消除静电的影响。
贴标过程容易产生静电, 这对贴标效果会产生影响, 适当提高贴标现场的湿度, 会有一定改善, 采用离子风机也是有效的解决办法。贴标机内部设有湿度自动控制, 更可以单独控制设备内部的洁净度, 让贴标远离灰尘,提高产品的贴标质量。这样做到了贴标过程中不再有翘标现象,达到视觉效果。


